TCU温控系统作为化工行业专用的智能温控体系,依托精准控温、动态调节、闭环循环、智能联动的技术优势,多方位优化化工生产温控体系,持续提升整套化工生产工艺的稳定性与规范性。化工生产的各类反应、合成、结晶、提纯工艺,对温度参数具备高度依赖性,温度的稳定性、精准性、可控性直接决定化学反应速率、产物纯度、工艺安全性与产品合格率。化工生产多为连续化、闭环式生产工况,工艺环节复杂、反应条件严苛,传统简易温控设备存在控温偏差大、响应滞后、冷热切换不灵敏、工况适配性差等问题,易引发工艺波动、反应失控、产品质量不稳定等问题。
化工生产工艺的不稳定性,多数源于温度参数的动态失衡。化工反应过程存在放热、吸热交替变化的特性,反应初期、中期、后期的热量释放与吸收速率不同,需要温控系统实时动态调整加热、冷却功率,维持体系温度恒定。传统温控设备调节模式单一,无法匹配工艺动态热量变化,温度波动幅度较大,易导致化学反应速率忽快忽慢,引发副反应增多、产物纯度下降、结晶颗粒不均匀等质量问题,严重时会造成压力骤升、物料冲料等工艺安全风险。同时,传统设备冷热切换效率低,温度调节滞后性明显,无法适配多阶段、复杂化工工艺的温控需求。
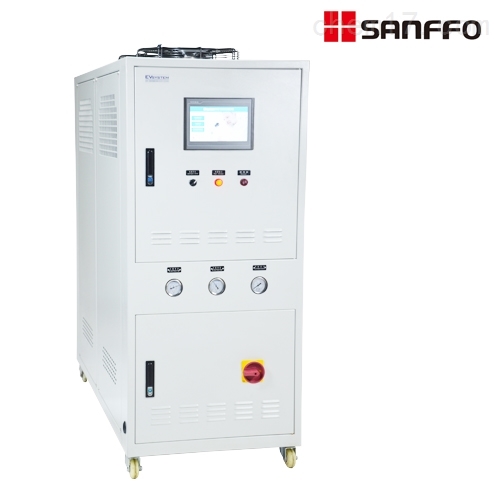
TCU温控系统采用闭环智能温控逻辑,构建动态平衡的温度调控体系,从根源上解决工艺温度波动问题。系统搭载高精度温度采集模块,可实时采集反应釜、换热器、物料体系的温度数据,精准捕捉微小温度变化,数据采集灵敏度高、误差较小。依托内置智能运算算法,系统可根据实时温度数据与工艺设定参数的偏差,动态调节加热功率、冷却流量、循环速率,实现精准的微幅度温度调控,将物料体系温度稳定在工艺标准区间内,大幅缩小温度波动范围,保障化学反应全程稳定有序进行,减少副反应发生,提升产品质量一致性与合格率。
针对化工工艺多阶段温控需求,系统具备灵活的分段控温与冷热智能切换能力,可根据生产工艺流程预设多段温控程序,自动完成升温、恒温、降温、冷热切换等系列操作,适配反应、保温、结晶、冷却等不同工艺阶段的差异化温控需求。系统冷热切换响应速度较快,无明显温度滞后与调节盲区,能够精准匹配化工工艺的动态热量变化,解决传统设备调节滞后、冷热衔接不畅的问题,保障多工序连续生产的工艺稳定性,适配精细化、复杂化的现代化工生产工艺。
在生产运行稳定性层面,系统采用闭环循环换热结构,导热介质密闭循环使用,损耗较低、运行稳定,可适配化工生产线24小时连续高负荷运行工况,不易出现故障停机、温控失效等问题。系统搭载多重安全防护机制,可实时监测温度、压力、流量等核心参数,出现参数异常时自动预警、智能调控、紧急保护,有效规避温度异常、压力失衡引发的工艺安全隐患,提升化工生产的安全稳定性。同时,系统具备数据存储、参数溯源、运行记录统计功能,可完整记录生产全过程温控数据,为工艺优化、质量溯源、生产管控提供数据支撑,助力化工生产工艺的标准化、精细化管控。
在节能稳产维度,系统的智能动态调节模式,可根据工艺实际热量需求精准输出能耗,避免传统设备恒定功率运行造成的能源浪费,在保障工艺稳定的同时降低生产能耗。稳定的温控环境大幅减少工艺故障、产品次品、生产返工等问题,提升生产线运行效率,降低生产损耗与运维成本。在现代化工生产向精细化、智能化、安全化转型的趋势下,TCU温控系统凭借精准、稳定、智能、高效的温控优势,成为化工生产工艺稳定运行的核心保障系统,持续推动化工产业提质增效、安全稳产升级。